

 englanti
Mikä tekee Precision Laser Microviasta ratkaisevan Piezo Atomizer Mesh -suorituskyvyn kannalta?
Missä mikroreiän tarkkuus ratkaisee sumun laadun
Pietsosähköinen sumutin muuttaa sähköenergian hienoksi sumuksi täryttämällä ohutta metalliverkkoa korkealla taajuudella. Sumun luonne riippuu lähes kokonaan niiden reikien geometriasta, joiden läpi neste kulkee. Kun insinöörit tarkastelevat uutta verkkorakennetta, he todella kysyvät, kuinka tarkasti jokainen mikroreikä voidaan muodostaa, kuinka johdonmukaisesti se voidaan toistaa ja kestääkö se rajansa tuhansissa kappaleissa. Tästä syystä tarkkuuslasermikroviat ovat yleistyneet lääketieteellisten sumuttimien, kauneusinstrumenttien, kostuttimien ja aromidiffuusorien valmistajille.
Kaksi verkkolevyä voivat näyttää samanlaisilta pöytälampun alla ja silti tuottaa hyvin erilaisia tuloksia. Toinen voi tuottaa tiheän pienten pisaroiden pilven, kun taas toinen tuottaa suurempia pisaroita, jotka tarttuvat pintaan ja vähentävät tuotantoa. Reiän halkaisija, reiän syvyys, kartio ja väli vaikuttavat siihen, kuinka nestettä työnnetään levyn läpi ja kuinka jokainen pisara irtoaa. Pienet poikkeamat missä tahansa näistä arvoista ilmenevät epätasaisena sumun tiheytenä, epäjohdonmukaisena kuumenemisena laitteen sisällä ja valituksista käyttäjiltä, jotka huomaavat suihkun muuttuvan yksiköstä toiseen.
Perinteinen mekaaninen poraus ja kemiallinen etsaus kamppailevat tässä mittakaavassa. Poranterät kuluvat nopeasti, kun halkaisija putoaa alle muutaman kymmenen mikrometrin, ja porauksen aikana muodostuneet purseet voivat häiritä virtausreittiä. Syövytys voi olla tasaista levyn poikki, mutta se tarjoaa rajoitetun hallinnan kunkin yksittäisen reiän profiiliin. Laserkäsittelyssä vältytään suurelta osin tästä vaikeudesta, koska energiaa toimitetaan ilman fyysistä kosketusta, joten ohuet kalvot eivät taipu leikkausvoiman vaikutuksesta ja jokainen reikä voidaan muodostaa suunnitellussa järjestyksessä.
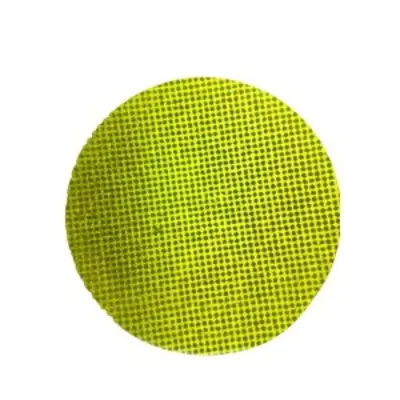
Avaimen nouto: sumulaatu seuraa reiän geometriaa, ja tätä geometriaa on ohjattava mikrometritasolla yleisessä koneistuksessa yleisen millimetritason sijaan.
Kuinka reiän geometria muokkaa pisaroiden käyttäytymistä
Suorat reiät vs. kartiomaiset reiät
Kaksi profiilityyppiä hallitsee sumuttimen verkkorakennetta. Suorat reiät pitävät halkaisijan vakiona nestepuolelta ruiskutuspuolelle. Ne on helppo mallintaa ja tarkastaa, ja kun halkaisijaa pidetään tiukasti, ne tuottavat ennustettavan pisarakoon. Kapenevat reiät levenevät ruiskutuspuolta kohti muodostaen matalan kartion. Kartio vähentää vastusta nesteen tullessa sisään, ja se voi auttaa jokaista pisaraa vapautumaan puhtaasti ulostuloaukosta, mitä monet suunnittelijat suosivat jatkuvassa hienossa sumussa.
Alla olevassa taulukossa on yhteenveto kompromisseista, joita suunnittelutiimit yleensä punnitsevat valitessaan kahden profiilin välillä.
| Ominaisuus | Suora reikä | Kapeneva reikä |
|---|---|---|
| Tyypillinen käyttö | Kiinteämääräinen suihke | Jatkuva hieno sumu |
| Virtausvastus | Korkeampi tuloaukon kohdalla | Alempi tuloaukon kohdalla |
| Tarkastus | Mittaripohjainen halkaisijan tarkistus | Profiilin ja kulman tarkistus |
| Pääriski | Reunojen purseet vaikuttavat virtaukseen | Kartiokulman poikkeama |
Kumpikaan profiili ei ole yleisesti parempi. Oikea valinta riippuu nesteen viskositeetista, tavoitepisara-alueesta ja anturin käyttötaajuudesta. Suunnittelukatsauksessa tulee ilmoittaa nämä kolme syötettä ensin, koska ne määrittävät, voidaanko ongelma ratkaista pelkällä halkaisijalla vai tarvitaanko täydellinen profiilispesifikaatio kulmalla ja toleranssilla.
Prosessireitti metallilevystä valmiiseen verkkoon
Luotettava prosessireitti rakennetaan vaiheista, joista jokainen suojaa seuraavaa. Vaiheen ohittaminen tai järjestyksen muuttaminen voi muuttaa lopullista reiän profiilia, vaikka laserasetukset näyttävät paperilla oikeilta. Tyypillinen lasermuotoillun verkkolevyn reitti sisältää seuraavat vaiheet.
- Folion valmistus: tasoita ja puhdista metallilevy, tarkista paksuus sovitulla alueella ja merkitse vertailureunat kohdistusta varten.
- Kiinnitys: kiinnitä folio tasaiselle alustalle niin, että reikäkuvio on linjassa valmiin osan kiinnitysominaisuuksien kanssa.
- Laserreiän muodostus: muodostaa jokainen reikä lyhyillä pulsseilla kontrolloidussa skannausjärjestyksessä säätämällä pisteen kokoa ja energiaa kohdegeometrian mukaan.
- Reunojen puhdistus: poista uudelleenvalumateriaali ja mikropurseet askelmalla, joka ei muuta reiän halkaisijaa.
- Lopputarkastus ja pakkaus: mittaa näytelevyt, kirjaa tulokset ja suojaa valmiita verkkoja naarmuilta ja saastumiselta.
Skannausjärjestys ansaitsee erityistä huomiota. Jos laser liikkuu levyn poikki yhteen suuntaan keskeytyksettä, lämpö kerääntyy yhdelle puolelle ja etäreunassa olevat reiät voivat ajautua kohteesta. Vaihteleva pyyhkäisysuunta ja lyhyiden jäähdytysvälien lisääminen jakaa lämpökuorman tasaisesti, mikä pitää halkaisijan kapeana koko aktiivisella alueella.
Mitattavat tavoitteet reikien, välien ja tasaisuuden suhteen
Tekniset tiedot tulee kirjoittaa niin, että toimittaja voi mitata ne tuotantokerroksessa. Lauseet, kuten korkea tarkkuus, eivät anna ostotiimille mitään vertailua. Käytännön määrittelyssä luetellaan jokainen ominaisuus, sen tavoitealue ja sen varmentamiseen käytetty menetelmä.
| Ominaista | Tyypillinen kohde | Varmistusmenetelmä |
|---|---|---|
| Reiän halkaisija | 2-30 mikrometriä | Optisen mittarin näytteenotto |
| Halkaisijan toleranssi | 1 mikrometrin sisällä kriittisillä alueilla | Mikroskoopin mittaus |
| Reikien määrä per kappale | Sadoista useisiin tuhansiin, kuten piirretty | Kuva-analyysi |
| Äänen tasaisuus | Johdonmukainen koko aktiivisella alueella | Koordinaattimittaus |
| Levyn tasaisuus | Rajoitettu poikkeama verkon poikki | Pintaprofiilin tarkistus |
| Reunan jäysteen korkeus | Vain muutama mikrometri | Poikkileikkauksen tarkastus |
Mittaussuunnittelu on yhtä tärkeä kuin itse tavoite. Näytteenoton tulee kattaa jokaisen levyn keskusta ja reunat, koska prosessointilämpö voi tuottaa pieniä gradientteja pinnan poikki. Suunnitelma, joka tarkistaa vain yhden vyöhykkeen, voi hyväksyä osia, jotka myöhemmin epäonnistuvat käytössä.
Eräässä anonymisoidussa pilotissa levyn keskeltä mitatut reiät pysyivät hyvin toleranssin sisällä, kun taas ulkoreunan lähellä olevat reiät ajautuivat noin 2 mikrometriä. Skannausjärjestyksen muuttaminen ja jäähdytysvälien lisääminen sulki aukon seuraavassa erässä ja reunamittaukset osuivat keskipisteeseen sovitun rajan sisällä.
Laserparametrit, jotka säätelevät reunan laatua
Pulssin leveys ja energiansäätö
Lyhyet pulssit rajoittavat lämmön leviämistä ympäröivään metalliin, mikä vähentää jokaisen reiän ympärille muodostuvaa uudelleenvalukerrosta. Pidemmät pulssit poistavat materiaalia nopeammin, mutta ne voivat jättää paksumpia reunoja, jotka kaventavat virtausreittiä ja muuttavat pisaran käyttäytymistä. Energian pulssia kohden tulisi poistaa materiaali puhtaasti ilman, että syntyy lämpövaikutteista kaistaa, joka on leveämpi kuin suunnittelu sallii.
Pistepäällekkäisyys ja skannausstrategia
Peräkkäisten pulssien päällekkäisyys määrittää, kuinka tasaisesti kunkin reiän seinämä muodostuu. Liian pieni päällekkäisyys jättää uurteen profiilin, kun taas liiallinen päällekkäisyys hukkaa aikaa ja lisää lämpöä. Monet joukkueet käyttävät lyhyttä monisyöttöstrategiaa: karkea läpimeno muodostaa reiän, ja viimeistelysyöttö pienemmällä energialla jalostaa seinää ja poistaa jäännösreunamateriaalia.
Apua kaasun ja roskien poistoon
Apukaasu poistaa sulat roskat reiästä muodostumisen aikana. Sen suunta, paine ja puhtaus vaikuttavat kaikki tulokseen.
- Kaasun virtauksen tulee työntää roskat pois ulostulopuolelta, jotta hiukkaset eivät laskeudu uudelleen reiän sisään.
- Paineen on oltava tasapainossa, koska liiallinen voima voi täryttää ohutta kalvoa ja muuttaa kuviota.
- Suodatus pitää uudelleen kerrostetut hiukkaset poissa seuraavalta kohdealueelta pitkien tuotantoajojen aikana.
Reunan laatu on harvoin vahvistettu yhdellä parametrilla. Se on pulssienergian, päällekkäisyyden, skannausjärjestyksen ja kaasuvirran yhdistetty tulos.
Yleisiä vikoja ja niiden havaitseminen ajoissa
Useimmat lasermuodostetun verkon viat juontavat juurensa pieneen määrään syitä. Oireen varhainen tunnistaminen helpottaa prosessin korjaamista ennen kuin se vaikuttaa koko erään.
- Osittain tukossa olevat reiät: yleensä aiheutuu uudelleenkerättyjen roskien vuoksi. Läpäisevän valon näytteenotto paljastaa ongelman nopeasti.
- Kartion drift: johtuu usein tarkennuksen siirtymisestä pitkien lenkkien jälkeen. Tarkennuksen tarkistaminen määräajoin pitää profiilin vakaana.
- Ulostulopuolen purseet: liittyy yleisesti alhaiseen kaasuvirtaukseen tai kuluneisiin kalusteisiin. Poikkileikkaustarkastus vahvistaa syyn.
- Levyn halkaisija: yleensä lämpöliikkeen aiheuttama. Näytteenotto keskeltä ja reunoilla tunnistaa trendin.
Todellinen esimerkki osoittaa, kuinka nämä shekit kannattavat. Eräs ostaja kertoi kerran, että noin 18 levyä 1 000:sta epäonnistui virtaustestissä. Perussyyanalyysi osoitti kaasusuuttimeen, joka oli siirtynyt hieman kalustevaihdon aikana. Toimittaja lisäsi kohdistustarkistuksen jokaisen työvuoron alussa, ja kahden viikon sisällä vikatiheys putosi alle 2 levyn 1 000:sta.
Vahvistusmenetelmät, jotka rakentavat ostajan luottamusta
Optinen ja elektronimikroskopia
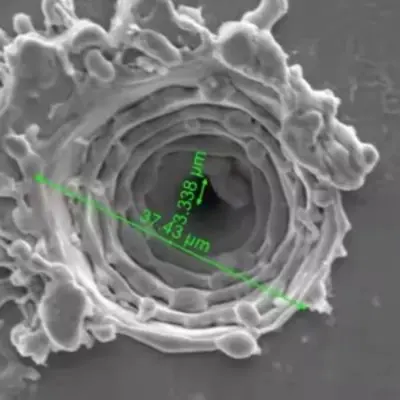
Optinen mikroskopia on riittävän nopea rutiininäytteenottoon ja toimii hyvin halkaisijan ja nousun tarkistuksessa. Elektronimikroskopia tarjoaa paljon suuremman suurennuksen ja paljastaa seinärakenteen, uudelleenvaletut kerrokset ja mikrohalkeamat, joita optiset menetelmät voivat jättää huomiotta. Tasapainoisessa suunnitelmassa käytetään optisia tarkistuksia päivittäisessä tuotannossa ja elektronikuvausta pätevyys- ja vikaanalyysissä.
Toiminnallisen virtauksen ja ruiskutuksen testaus
Mittatiedot osoittavat, että reiät ovat oikean kokoisia, mutta se ei todista verkon toimivuutta. Toiminnallinen testaus mittaa virtausnopeutta, ruiskutuskuviota ja pisaroiden jakautumista telineessä, joka jäljittelee lopullista laitetta. Näiden tulosten vertaaminen mittaraporttiin osoittaa, tallentaako spesifikaatio käytössä merkitykselliset ominaisuudet.
Mittaraportti osoittaa, että reiät ovat oikean kokoisia, kun taas ruiskutesti todistaa, että verkko toimii.
Verkkomateriaalien valitseminen luotettavaa sumuttamista varten
Materiaalin valinta muokkaa sekä laserin käyttäytymistä että verkon pitkän aikavälin suorituskykyä. Jokainen metalliperhe reagoi lämpöön eri tavalla ja niillä on oma korroosioprofiilinsa.
Austeniittista ruostumatonta terästä tarjoaa hyvän korroosionkestävyyden ja vakaan mekaanisen käyttäytymisen, mikä tekee siitä yleisen valinnan laitteille, jotka koskettavat vesipohjaisia ratkaisuja. Se muodostaa puhtaat reikäseinät, mutta vaatii huolellista lämmönhallintaa uudelleenvalattujen kerrosten rajoittamiseksi.
Nikkelipohjaiset seokset tarjoavat vahvan väsymiskestävyyden jatkuvassa tärinässä. Ne sopivat vaativiin käyttökohteisiin, joissa levyn tulee säilyttää muotonsa pitkän käyttöiän ajan, vaikka hinta on korkeampi ja käsittelyikkunat kapeammat.
Päällystetyt kalvot lisää pintakerros kemiallisen yhteensopivuuden tai kastumisen estämiseksi. Pinnoitteen on kestettävä laserkäsittely ilman halkeilua, joten pinnoitteen tyyppi ja laserparametrit tulee hyväksyä yhdessä.
Folion paksuus on toinen keskeinen päätös. Ohuemmat kalvot läpäisevät puhtaammin, mutta muodostuvat helpommin käsittelyn ja kiinnityksen aikana. Paksummat kalvot säilyttävät muotonsa, mutta vaativat pidempiä jaksoaikoja ja tiukempaa kartiohallintaa. Paksuuden sovittaminen tavoitereiän profiiliin on yleensä tehokkain tapa tasapainottaa saanto ja sykliaika.
Hankinnan tarkistuslista ostajille
Tekniset valmiudet on helpompi arvioida, kun ostaja tietää, mitä kysymyksiä hän esittää. Alla oleva tarkistuslista auttaa osto- ja suunnittelutiimiä vertailemaan toimittajia todisteiden perusteella esitevaatimusten sijaan.
- Vahvista pienin saavutettavissa oleva reiän koko käyttämällä näytekappaleita, ei vain julkaistuja lukuja.
- Pyydä mittausraportti, jossa näkyy todellinen halkaisijajakauma levyn poikki.
- Kysy, kuinka tarkennusta, kaasuvirtausta ja kiinnitysten kohdistusta valvotaan tuotannon aikana.
- Tarkista prosessin reitti, erityisesti reunojen puhdistus ja lopputarkastus.
- Sovi näytteenottosuunnitelma ja hyväksymiskriteerit kirjallisesti ennen ensimmäistä tilausta.
- Aloita pilottierällä ennen kuin siirryt bulkkimääriin.
Toimittajat, jotka selittävät jokaisen näistä kohdista selkeästi, suorittavat yleensä kurinalaisemman prosessin. Jos haluat teknisen yleiskatsauksen samasta prosessista, tutustu asiaan liittyviin artikkeleihin lasermikroviat sumutinverkkoon sivu, joka kuvaa työskentelyalueen ja kuinka se mitataan.
Usein kysytyt kysymykset
Q1: Mitkä reikäkoot ovat käytännöllisiä sumuttimen verkoille?
Monissa sumutinmalleissa käytetään noin 2-30 mikrometrin reikiä. Paras valinta riippuu nesteestä, halutusta pisaraalueesta ja anturin taajuudesta, joten kohde tulee varmistaa näytteellä ennen mallin jäädyttämistä.
Q2: Miten laserkäsittely eroaa ohuiden kalvojen kemiallisesta syövytyksestä?
Syövytys tarjoaa hyvän tasaisuuden levyn poikki, mutta rajallisen hallinnan yksittäisiin reikäprofiileihin. Laserkäsittely muodostaa jokaisen reiän suunnitellussa järjestyksessä määritellyllä kartio- ja reunalaadulla, millä on merkitystä, kun itse profiili on osa spesifikaatiota.
Q3: Kuinka reiän geometria voidaan tarkistaa tuhoamatta näytettä?
Optinen mikroskopia ja läpäisevän valon näytteenotto tarkistavat halkaisijan, nousun ja tukosten leikkaamatta osaa. Kartio- ja seinärakennetta varten samoilla parametreilla käsitelty todistuskappale voidaan leikata tuotantoosien säilyessä ehjinä.
Q4: Mitä tietoja tarjouspyynnön tulee sisältää?
Sisällytä folion materiaali ja paksuus, reiän layout piirustus, tavoitehalkaisija-alue, profiilityyppi, aktiivisen alueen koko, näytteenottoodotukset ja odotetut määrät pilotti- ja bulkkitilauksille. Selkeät syötteet vähentävät tarkistusjaksoja ja tekevät tarjouksesta tarkemman.
K5: Miksi ensimmäinen erä kestää joskus kauemmin?
Ensimmäinen erä sisältää yleensä parametrien virityksen, valaisimen varmistuksen ja tarkastuskalibroinnin. Kun prosessi on vakaa, myöhemmin erät liikkuvat nopeammin, minkä vuoksi monet ostajat pitävät pilottiajoa kelpuutusvaiheena.
Teknisten tietojen muuttaminen vakaaksi sumun ulostuloksi
Vakaa sumutuotto alkaa kauan ennen laitteen kokoamista. Se alkaa selkeästi määritellystä reiän geometriasta, jokaista vaihetta suojaavasta prosessireitistä ja mittausmenetelmistä, jotka kuvastavat verkon todellista käyttöä. Kun nämä elementit ovat kohdakkain, levy antaa saman suihkun ensimmäisestä yksiköstä viimeiseen.
Uutta sumuttimen suunnittelua suunnitteleville ryhmille hyödyllisin seuraava vaihe on kirjallinen spesifikaatio ja näyteajo. Työskentele yhdessä reikäprofiili, materiaali ja varmennussuunnitelma ja käytä mikroreiän käsittely viittaus prosessirajojen vertailuun ennen lopullisten tavoitteiden asettamista.
Liittyvät tuotteet
-

Ilmankostutin Aromaterapia Kostutin Huttuusalusta PCB-levy USB6V12V24V Viiden pään piirilevyn ohjainkortti 10 pään ohjainkortti
-

Lääketieteellinen inhalaatiosumutin hengityssuojain Päähän kiinnitettävä sumuttimen PCB-ohjain B
-

Medical Mesh Atomizer Tray PCB Elektroninen Tupakoinnin Lopetus Sumuttimen PCB Driver Board
-

Ajurikortti ilmankostuttimelle Crescent PCB Board Ajoitus 2/4h Toiminto 1,5W
-

M16-108KHZ Polyimidi PI MembraneMesh Micro Mesh -sumutin Lääketieteellinen sumutin Ultraääniverkkosumutin 3 μm Mikrohuokoinen inhalaatiosumutin sumuttavalla levyllä Tehonkulutus 1 ~ 1,5 W
-

M16-108KHZ Polyimidi PI MembraneMesh Micro Mesh -sumutin Lääketieteellinen sumutin Ultraääniverkkosumutin 3 μm Mikrohuokoinen sumuttimen levy inhalaattorisumuttimelle
-

M16-110KHZ Polyimidi PI MembraneMesh Micro Mesh -sumutin Lääketieteellinen sumutin Ultraääniverkkosumutin 3 μm Mikrohuokoinen sumuttimen maksu inhalaatiosumuttimeen
-

M16-108KHZ Polyimidi PI MembraneMesh Micro Mesh -sumutin Lääketieteellinen sumutinUltraääniverkkosumutintabletti 3 μm Mikrohuokoinen inhalaatiobudesonidisumutinalusta
- Pikalinkit
- Tuote
- Noin
- Sovellus
- Uutiset
- Ota yhteyttä
- Tuotelinkit
- Lääketieteellinen verkkopietsosumutin
- Polymeeri PI Film Piezo Atomizer
- KNN lyijytön verkkopietsosumutin
- PI Lyijytön mesh nollaussiru
- Mikroverkkoinen pietsosumutin lämmittimelle
- Piezo-sumutin tuulettimeen/kostutukseen/kauneuteen
- Ultraääni-sumutusanturi
- Ultraäänikorkeataajuinen pietsosumutin
- Sähköntuotanto-/lämmitysanturi Piezo-sumutin
- Lääketieteellinen Piezo Atomizer PCB Design
- Precision Laser Micro-reikien käsittelytekniikka
- Yhteystiedot
-
Building 1, Fortune Star 2, No.311 Huanzhen North Road, Chang'an Town, Haining City, Zhejiangin maakunta, Kiina.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobiili


